

愛知でテスラのアルミボディを美しく直す鈑金技術の裏側
Tesla Approved Body Shop MITSUMARU
この記事でわかること
- ✔︎ スチール車とは根本的に異なるアルミ鈑金の技術的難しさと愛知の職人が実践する解決策
- ✔︎ テスラが指定する接合工法・防錆処理・強度試験の具体的な内容と重要性
- ✔︎ 修理後の安全性と美しい仕上がりを両立させるための工程管理の実態
テスラのボディは、一般的なスチール製車両とは根本的に異なる素材と構造で作られています。軽量化と高い衝突安全性を両立するために採用されたアルミニウム合金は、加工・修理において非常に高い専門性を要求する素材です。愛知県内には、テスラが認定した修理工場が存在し、アルミ専用の鈑金技術・テスラ指定の接合工法・精密な防錆処理・仕上げに至るまでの一貫した品質管理体制を整えています。
この記事では、テスラのアルミボディ修理における技術の本質に迫り、愛知の職人たちがどのような工程と判断基準でテスラを元の状態に戻しているかを、工程ごとに詳しく解説します。修理を検討しているオーナーはもちろん、テスラの修理技術に関心がある方にとっても、実践的な情報として役立てていただける内容です。
CONTENTS目次12項目
1.スチール車とは全く異なるアルミ鈑金の叩き出し
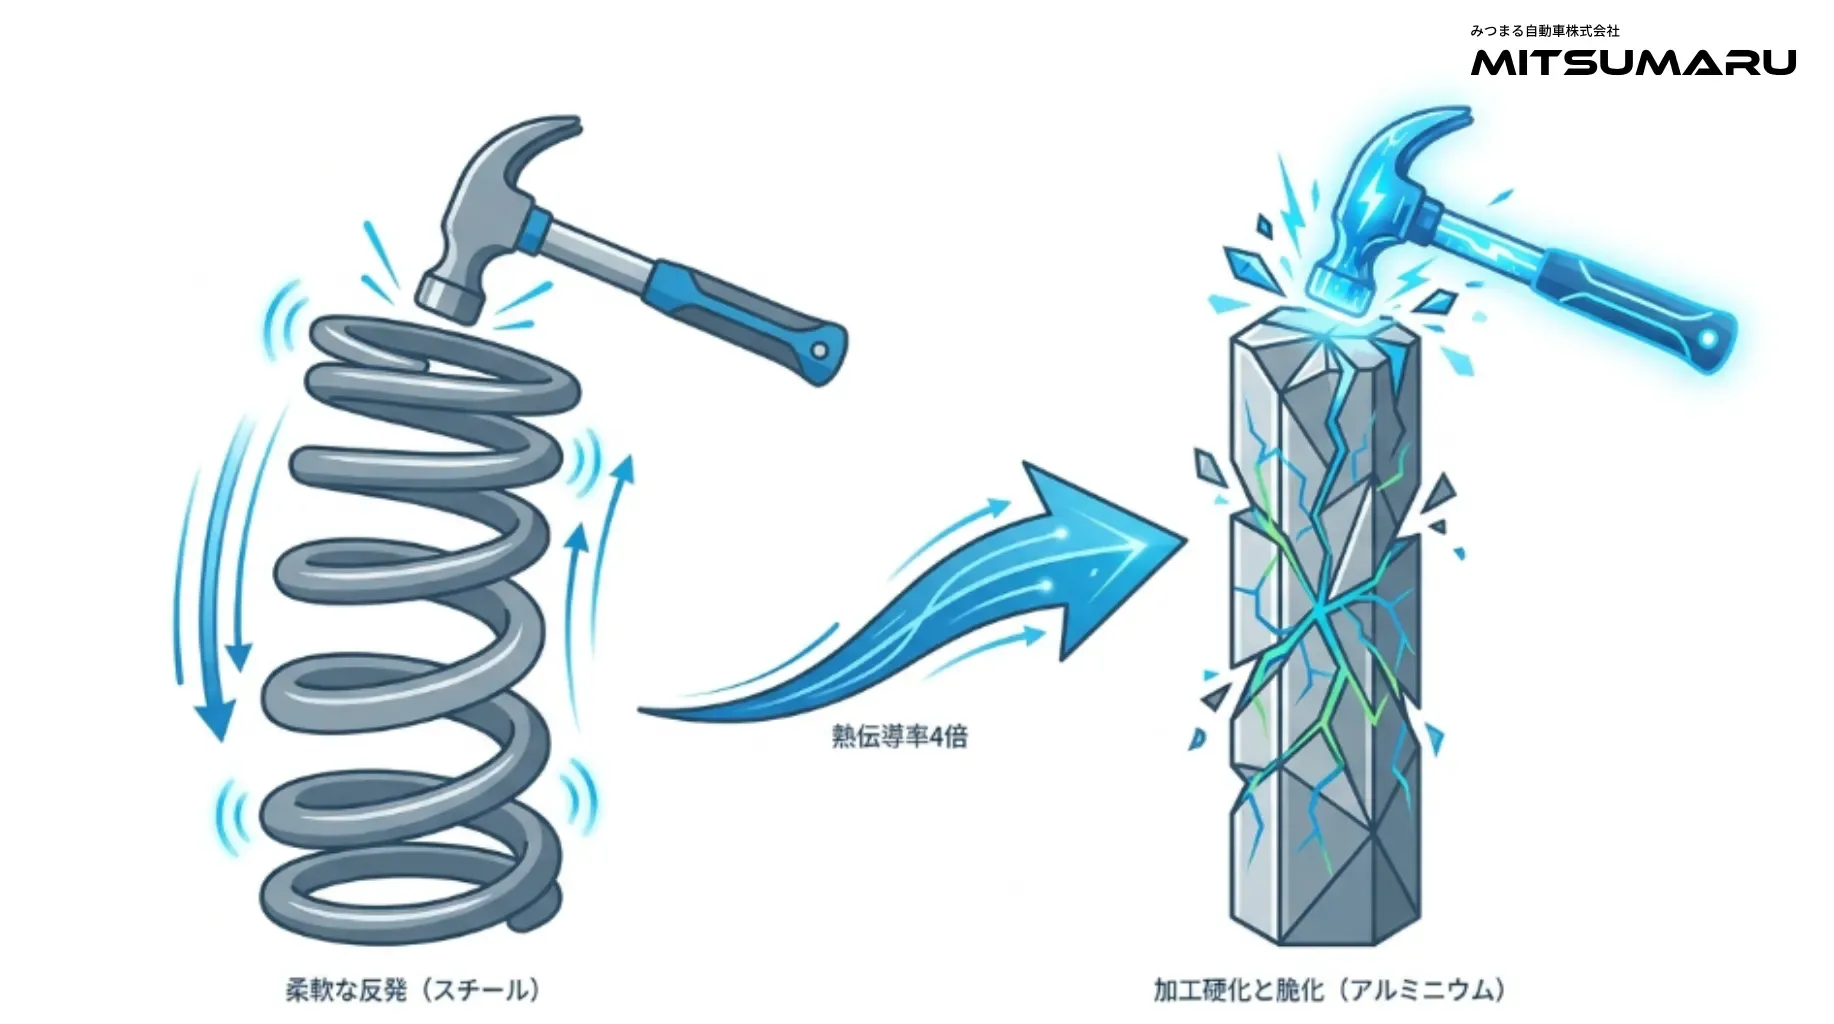
鈑金修理において「叩き出し」とは、外側から凹んだパネルを内側から工具で叩き、元の形状に戻す基本技術です。スチール製パネルではこの技術が広く応用されていますが、テスラが採用するアルミニウム合金に対して同じ感覚で叩き出しを行うと、素材の特性により修復不能なクラック(割れ)が発生するリスクがあります。アルミと鉄では物理的な性質が大きく異なり、修理アプローチを根本から変える必要があります。
アルミニウムとスチールの物性の違い
アルミニウムはスチールに比べて密度が約3分の1と軽い素材ですが、塑性変形(力を加えたときの変形のしやすさ)の特性がスチールとは大きく異なります。スチールは繰り返しの叩きに対して比較的柔軟に対応できますが、アルミニウムは加工硬化(叩くほど硬くなる現象)が生じやすく、過剰な叩きが素材の脆化を引き起こします。また、アルミニウムは熱伝導率がスチールの約4倍であるため、溶接や加熱修正の際に熱が広範囲に伝わりやすく、周辺パネルへの熱影響を最小限に抑えるための精密な温度管理が求められます。
- 加工硬化の問題:アルミニウムは叩くたびに結晶構造が変化して硬化するため、修正作業は一箇所に集中させず、広い範囲を均等に少しずつ成形する必要があります。
- スプリングバックの大きさ:アルミはスチールよりも弾性回復(力を抜いたときに元に戻ろうとする力)が大きいため、最終形状を予測しながら「過矯正」の加工が必要なケースがあります。
- 表面酸化膜の存在:アルミニウムの表面には常に酸化皮膜が形成されており、溶接時にはこの酸化膜を適切に除去しないと、溶接欠陥(ブローホール等)が生じます。
- 異種金属との接触による腐食:アルミニウムがスチールや銅などと接触すると電食(ガルバニック腐食)が発生するため、修理時には絶縁処理や専用の防食コートが必要です。
アルミ鈑金に求められる専用工具と技法
スチール用の鈑金工具をそのままアルミに使用することは、修理品質を大きく損なう原因になります。アルミ専用の工具群と、素材特性を熟知した叩き出し技法の習得が、修理品質を左右します。
- アルミ専用ハンマーとドリー:スチール用工具よりも面積が広く、打撃力を分散させるように設計されたものを使用します。硬度の異なる複数のドリー(あて板)を使い分けることで、曲面の微妙な形状に対応します。
- スタッドウェルダー(スタッド溶接機)のアルミ対応版:アルミ用のスタッドを打ち込み、引き出し工具(スライドハンマー)で凹みを引き出す技法が多用されます。この方法は過度な熱影響を与えずに成形できる利点があります。
- ヒートガンによる低温加熱と冷却の組み合わせ:アルミは低温での加熱(100〜150℃程度)によって延性が増し、成形しやすくなります。ただし、過熱による強度低下を防ぐため、温度計を使った管理が必須です。
- 専用クリーニング剤による酸化膜除去:加工前と溶接前には、アルミ専用のクリーナーで酸化膜を除去し、加工精度と溶接品質を確保します。
テスラのモデル別アルミ使用箇所と修理難易度
テスラの各モデルはアルミニウムの使用比率や使用箇所が異なり、修理の難易度も車種によって変わります。特に近年のモデルで採用が進んでいる「ギガプレス」と呼ばれる大型一体鋳造部品は、従来の溶接組み立て構造とは修理アプローチが根本的に異なります。
| テスラモデル | アルミ使用の主な箇所 | 修理上の主な特徴 |
|---|---|---|
| Model S / Model X | ボディ全体・フレーム・パネル | アルミ比率が高く、全工程で専用技術が必要 |
| Model 3 | フロント・リアサブフレーム、一部パネル | スチールとアルミの混在構造で接合部管理が重要 |
| Model Y | リアボディ(ギガプレス一体成型) | ギガプレス部の損傷は修理範囲の判断が複雑 |
| Cybertruck | 超高硬度ステンレス外装パネル | 一般的な鈑金技術では対応不可・特殊工法が必要 |
次のおすすめ:テスラの板金修理と塗装:プロが教えるベストプラクティス
Tesla Approved Body Shopテスラの修理・鈑金塗装の無料相談を受け付けています相談する2.愛知の職人がこだわるパネルの成形精度
テスラのボディパネルは、空力特性を最大限に活かすための複雑な三次元曲面で構成されています。修理後に元の形状を完全に再現することは、見た目の美しさだけでなく、空力性能・ドア建て付け精度・雨水シーリング性能に直接影響するため、成形精度は妥協できない要素です。愛知の認定工場で働く職人たちは、デジタル計測と手仕事の両方を組み合わせることで、この高い精度基準を実現しています。
デジタル計測と目視・触覚の組み合わせ
テスラ認定工場では、3次元デジタル計測器を用いた数値管理を基本としながら、最終仕上げには職人の目視・触覚確認を組み合わせるハイブリッドな品質管理を行っています。デジタル計測は客観的なデータを提供しますが、ミクロレベルの表面うねりや光の反射具合は、熟練した職人の感覚でしか判断できない部分もあります。
- 3Dスキャニングによる形状データの取得:修理箇所を三次元スキャナーで計測し、テスラが提供する正規形状データと比較することで、成形の過不足を数値として把握します。
- フレキシブルルーラーによる断面形状の確認:曲面の輪郭を断面ごとに追跡する柔軟な定規を用いて、曲面の連続性を目視で確認します。
- 光源を使ったハイライト確認:直線的な光源をパネル表面に当てて反射ラインの歪みを確認する「ハイライトチェック」は、塗装前の最終確認工程として特に重視されています。
- 隣接パネルとの面合わせ確認:修理したパネルと周囲のドア・フェンダー・バンパーとの「チリ(隙間)」「段差」を均一に保つための調整が、職人の最も細やかな技術が求められる工程です。
成形精度を支えるパテ使用基準
アルミ鈑金では、パテ(充填材)の使用量と適用箇所について厳格な基準が設けられています。過度なパテの使用は、衝撃による剥離リスクや温度変化による膨張・収縮の問題を引き起こすため、テスラ認定工場ではパテ厚の上限を定めた管理基準に従って作業が進められます。
- パテ厚の管理基準:一般的にパテの厚みは3mm以下が推奨されており、それ以上の凹みはパテではなく成形で補う必要があります。テスラ認定工場ではこの基準を徹底しています。
- アルミ専用パテの使用:アルミパネルには、アルミと熱膨張係数が近いアルミフィラー入りパテを使用します。一般的なポリエステルパテは密着性や耐久性の面でアルミには適しません。
- プライマー処理との連携:パテ塗布前には、アルミ専用のエッチングプライマー(化成処理剤)を塗布することで、パテとアルミ素地の密着性を確保します。この工程を省略すると、後日パテが剥離するリスクが高まります。
職人の技術水準を担保するトレーニング体制
愛知県内のテスラ認定工場では、技術者のスキル維持・向上のための継続的なトレーニングが実施されています。テスラが提供するオンライン修理マニュアルの定期確認に加え、I-CARが提供するアルミニウム修理専門コースの受講・認定取得を技術者に義務付けているケースも多くあります。修理品質は最終的に技術者個人の判断力と手技に帰結するため、継続的なスキルアップへの投資が認定工場の品質を支える根幹となっています。
3.テスラ指定の接着剤とリベットによる接合工程
テスラのボディは溶接だけでなく、構造用接着剤とセルフピアシングリベット(SPR)を組み合わせた複合接合工法を採用しています。この工法は軽量化と高い接合強度を両立するために開発されたもので、修理においてもテスラが指定する接着剤の種類・リベットの仕様・打ち込み間隔を厳密に守ることが、修理後の構造強度を保証する上で絶対条件となります。
構造用接着剤の役割と選定基準
テスラのボディ組み立てに使用される構造用接着剤は、単なる補助的な接着材ではなく、車体剛性の一部を担う「構造部材」として機能しています。そのため、修理時には元の接着剤と同等以上の特性を持つテスラ指定品を使用することが求められます。
- 2液混合型エポキシ接着剤の使用:テスラが指定する接着剤は主に2液混合型のエポキシ系で、硬化後の剪断強度・剥離強度・耐熱性がスペック化されています。混合比を誤ると硬化不良が生じるため、専用のディスペンサーガンによる定量塗布が基本です。
- 塗布後の可使時間(ポットライフ)管理:接着剤は混合後、一定時間内(ポットライフ)に塗布と接合を完了しなければなりません。時間を超過した接着剤の使用は接合不良の原因となるため、作業手順の段取りが重要です。
- 硬化条件の管理:完全硬化には温度と時間の管理が必要です。テスラの修理マニュアルに記載された硬化条件(温度・時間)に従い、必要に応じて加熱ブースを使用します。
- 旧接着剤の完全除去:修理前に既存の接着剤を完全に除去することが前提となります。残存する旧接着剤の上に新たな接着剤を塗布しても、必要な接合強度は得られません。
セルフピアシングリベット(SPR)の施工管理
SPRは、下穴を必要とせず素材を貫通しながら自己固定するリベットで、アルミパネルの接合において溶接では生じる熱影響を与えずに高強度の接合を実現できる工法です。テスラの車体には数百本以上のSPRが使用されており、修理時には打ち込み位置・間隔・リベット径をすべてテスラの仕様に合わせる必要があります。
- 専用リベットガンの使用:SPRの打ち込みには、対応する専用のリベットガン(空圧または電動式)が必要です。適切な打ち込み力を管理しないと、リベットが素材を貫通せずに浮いたり、素材にクラックが入ったりするリスクがあります。
- 打ち込み後の断面確認(デストラクティブテスト):施工品質の確認には、試し打ちしたリベットを切断して断面形状を目視確認する「デストラクティブテスト(破壊試験)」が行われます。花びら状に広がるリベットの断面形状がテスラ規定の形状に合致しているかを確認します。
- リベット間隔の厳守:SPRの打ち込み間隔が規定値より広いと、接合強度が設計値を下回る可能性があります。テスラの修理マニュアルには、箇所ごとの間隔が詳細に規定されており、これを遵守することが修理品質の基準となります。
接合工程の品質を記録する書類管理
愛知のテスラ認定工場では、接着剤の使用ロット番号・リベットの種類と数量・打ち込み位置の記録を修理書類に残す管理体制を取っています。これらの記録は、修理後に問題が発生した場合のトレーサビリティ(追跡可能性)を確保するために重要です。また、オーナーへの納車時に修理記録一式を書面で提供する工場は、品質管理に対する透明性と誠実さの証といえます。
| 接合工法 | 主な用途 | 修理時の管理ポイント |
|---|---|---|
| 構造用接着剤 | パネル間の面接合・剛性確保 | 混合比・塗布量・硬化条件の厳密管理 |
| セルフピアシングリベット(SPR) | アルミパネルの熱影響なし接合 | 打ち込み位置・間隔・断面形状の確認 |
| MIG溶接(アルミ用) | フレーム・構造部材の接合 | シールドガス管理・酸化膜除去・溶接後検査 |
| ブラインドリベット | 裏側にアクセスできない箇所の接合 | テスラ指定品番の使用と打ち込み強度管理 |
認定ボディショップ MITSUMARU へ
4.愛知県内の工場で実施される最新の防錆処理
アルミニウムは一般的に「錆びにくい素材」として認識されていますが、正確には「酸化しやすく、表面酸化膜が保護層となって内部の腐食を防いでいる」素材です。鈑金修理によってこの酸化膜が除去されたり、スチール部品と接触する箇所が生じたりすると、腐食リスクが大幅に高まります。愛知のテスラ認定工場では、修理後の腐食を長期間にわたって防ぐための最新防錆処理を段階的に実施しており、この工程が修理の耐久性を大きく左右します。
化成処理(エッチングプライマー)の役割
鈑金修理後に最初に施される防錆処理が、化成処理(エッチングプライマーまたはコンバージョンコート)です。この処理はアルミニウムの表面に化学反応を起こして微細な保護層を形成し、上塗りされるプライマーや塗料との密着性を高める役割を果たします。
- クロメート処理・クロムフリー処理の選択:従来のクロメート処理(六価クロム使用)は防錆性能が高い反面、環境規制の観点から制限されつつあります。愛知の認定工場では環境配慮型のクロムフリー化成処理を採用している工場が増えています。
- 処理の均一性確認:化成処理が均一に施されているかは、処理後の色調変化(金色または透明)で確認します。処理ムラは局所的な腐食の起点となるため、再処理が必要です。
- 処理後の乾燥管理:化成処理後は適切な乾燥工程が必要で、乾燥不十分なまま次工程に進むと、プライマーとの密着不良が生じる可能性があります。
防錆シーラーと遮音材の適用
テスラのボディには、パネルの合わせ目やフロア下部など、水が侵入しやすい箇所にシーリング材が塗布されています。修理でパネルを取り外した後は、これらのシーリング材を元の仕様に合わせて再施工することが防錆性能の維持に不可欠です。
- ウェルドスルーシーラー(溶接部防錆剤):アルミ溶接を行う前に、合わせ面に塗布する導電性防錆剤です。溶接熱で一部が飛散しますが、残存する膜が接合部の腐食を長期間防ぎます。
- シームシーラー(合わせ目充填剤):パネルの合わせ目に打ち込むシーラーで、水や埃の侵入を防ぎます。テスラ指定の施工位置と使用量をマニュアルで確認しながら施工します。
- アンダーコート(下回り防錆塗料):フロアパネルの修理を伴う場合には、下回りへのアンダーコート再施工が必要です。石跳ねや水による腐食から長期間保護するために、適切な膜厚管理が求められます。
- 防錆ワックスの浸透施工:ボディパネルの内部(ドア内部・ピラー内部など)に、防錆ワックスをノズルで吹き込む内部防錆処理を行う工場もあります。密閉空間の腐食を長期間抑制する効果があります。
防錆処理の品質基準と耐久性の確認方法
施工した防錆処理の品質は、専用の測定器や検査方法で確認されます。愛知の認定工場では、塗膜厚の計測・密着性試験・外観検査を組み合わせた多段階の品質確認を行っています。
| 防錆処理の種類 | 適用箇所 | 確認方法・基準 |
|---|---|---|
| 化成処理(エッチングプライマー) | 鈑金修理した全アルミ面 | 色調の均一性・密着テープ試験 |
| ウェルドスルーシーラー | 溶接を行うパネル合わせ面 | 溶接前の塗布量・均一性の目視確認 |
| シームシーラー | パネル合わせ目・フロア継ぎ目 | 充填量・施工位置の仕様照合 |
| アンダーコート | フロア下面・ホイールハウス | 膜厚計による塗膜厚管理(規定値以上) |
5.鈑金箇所の強度試験と安全性の徹底検証
修理後のボディパネルが元の強度を回復しているかどうかは、外観から判断することが困難です。特にテスラのようにアルミと複合接合を多用する車体では、修理後の強度確認を科学的な方法で行うことが、オーナーの安全を守るための最後の砦となります。愛知の認定工場では、複数の検証手法を組み合わせることで、修理品質の客観的な担保を実現しています。
超音波探傷試験による内部欠陥の検出
アルミ溶接箇所の内部には、外観では判別できない気泡(ブローホール)・溶け込み不足・クラックなどの欠陥が潜む可能性があります。これらを非破壊で検出するために、超音波探傷試験(UT:Ultrasonic Testing)が活用されます。
- 超音波探傷試験(UT)の原理:探触子から発振した超音波が、素材内部の欠陥で反射する特性を利用して、欠陥の位置・大きさ・深さを特定します。アルミの溶接部や接着接合部の品質確認に適しています。
- 浸透探傷試験(PT)の補完的活用:表面に開口したクラックの検出には、色素浸透剤を表面に塗布して毛細管現象で欠陥内部に浸透させ、現像剤で可視化する浸透探傷試験が用いられる場合があります。
- 検査記録の保存:検査結果はデジタルデータとして記録・保存されます。これにより、修理後の品質を第三者が検証できる形で管理することが可能になります。
引っ張り試験と剥離試験による接合強度の確認
接着剤やリベットによる接合強度の確認には、実際に接合サンプルに荷重をかけて測定する機械的試験が有効です。量産工程では破壊試験が前提となりますが、修理工程では試作サンプルを用いた施工前確認と、施工中の管理データをもって品質を担保します。
- SPRのデストラクティブテスト:試し打ちしたリベットをシャーリング(切断機)で切断し、断面の広がり形状をテスラ規定の基準写真と比較します。合否の判定は目視で行い、不合格の場合は打ち込み条件を調整して再試験します。
- 接着剤の硬化確認:接着剤の硬化状態は、スクラッチ試験(爪や硬い工具で引っかいた際の抵抗)や硬度計による測定で確認します。硬化不十分の場合は追加加熱または養生時間の延長が必要です。
- ボディ剛性の確認(ねじり剛性チェック):フレーム修正を伴う修理後には、車体を対角線上にジャッキアップしてドアの開閉状態を確認する簡易的な剛性チェックが行われます。ドアが正常に開閉できれば、基本的なボディ剛性は確保されていると判断できます。
修理後の安全確認チェックリストと納車前最終検査
すべての修理工程が完了した後、テスラ認定工場では納車前の最終検査を体系的なチェックリストに基づいて実施します。この最終検査は修理品質の最後の確認であるとともに、オーナーへの説明責任を果たすための重要な工程でもあります。
- パネルギャップ・面出しの最終確認:修理箇所と隣接パネルとの隙間・段差が規定値内に収まっているかを計測器で確認します。
- 塗装膜厚の計測:電磁膜厚計を用いて、修理箇所の塗装膜厚が規定範囲内であることを確認します。膜厚が薄すぎると耐候性が低下し、厚すぎるとチッピング(石跳ねによる剥離)リスクが高まります。
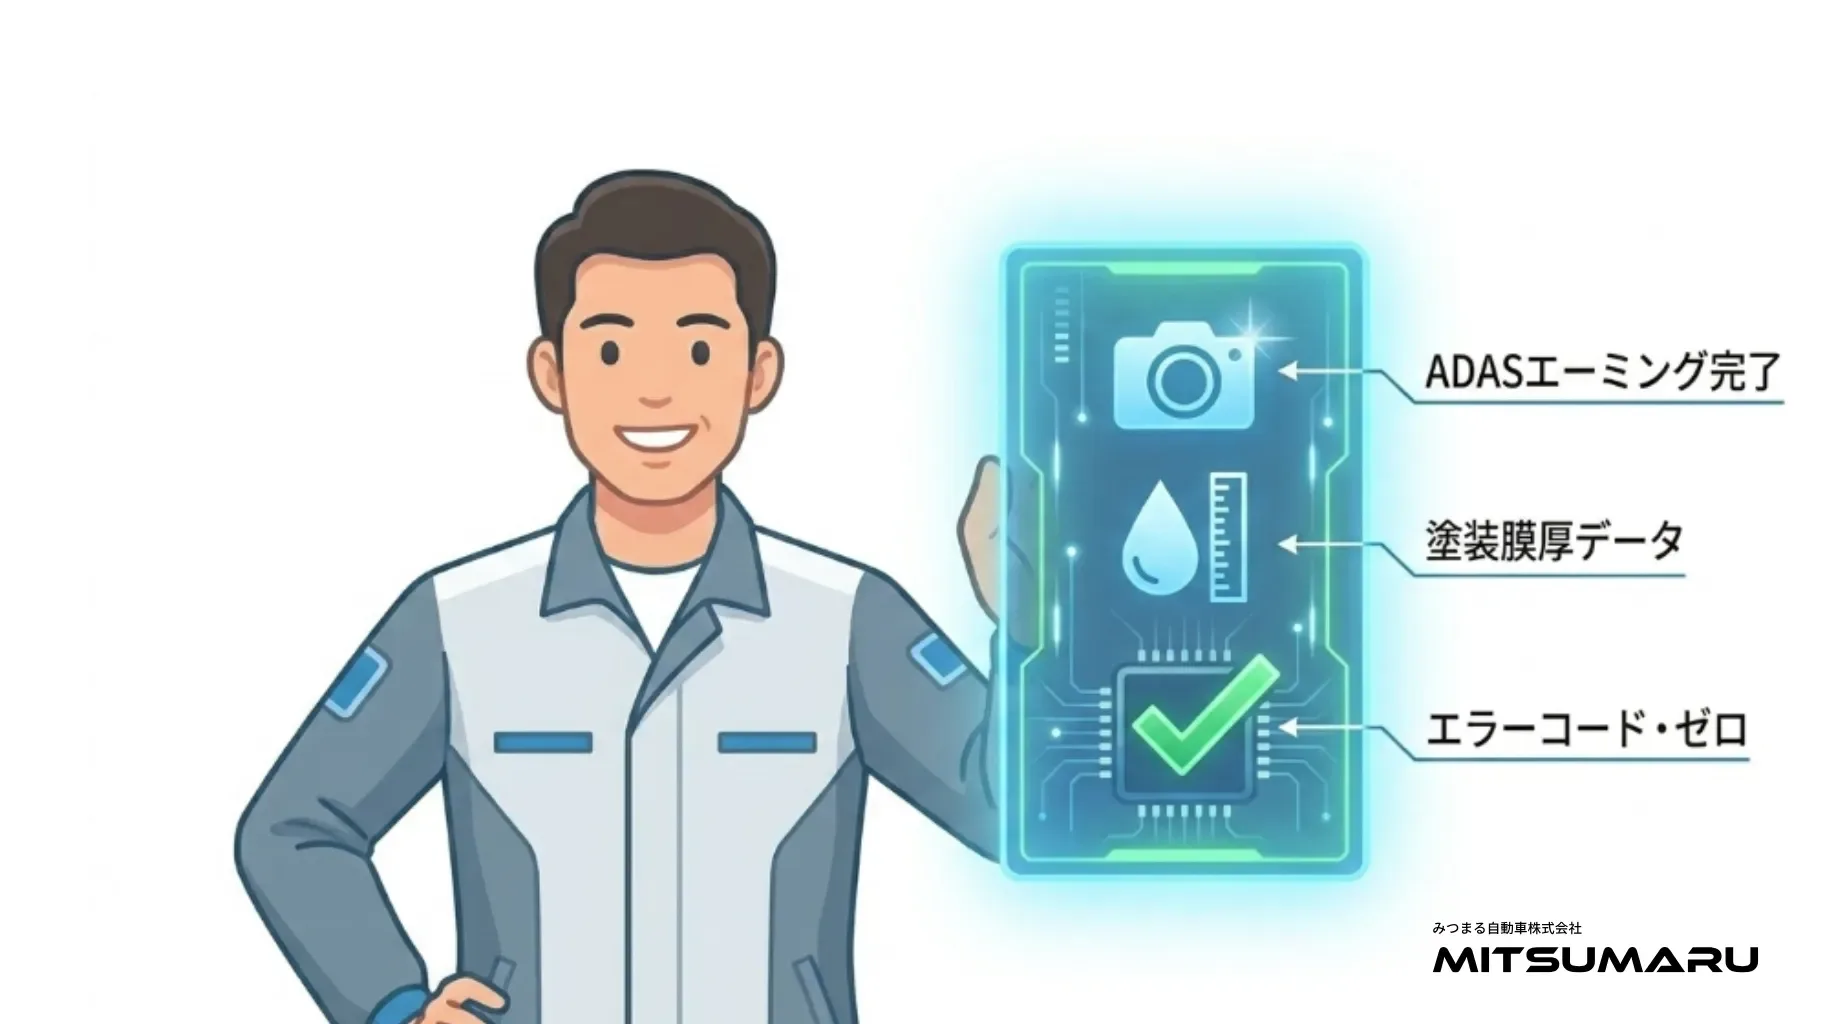
- エーミング(ADAS再調整)の実施と記録:バンパーやフロントガラス周辺の修理後は必ずエーミングを実施し、実施記録を修理書類に記録します。
- テスラ診断システムによる最終スキャン:テスラの車両診断ツール(テスラツールボックス等)を接続し、修理に関連するエラーコードや警告が解消されていることを確認した上で納車します。
納車前最終検査で確認される主な項目
- ● パネルギャップ・面出し・塗装膜厚の計測値が規定範囲内であること
- ● 溶接・接着・リベット接合の強度確認記録が完備されていること
- ● エーミングの実施記録と正常動作確認が完了していること
- ● テスラ診断システムによる最終スキャンでエラーがゼロであること
- ● 防錆処理・シーリングの施工記録が修理書類に完備されていること
6.テスラの複雑な曲線を再現する高度な板金技術
6. テスラの複雑な曲線を再現する高度な板金技術
テスラのボディデザインは、空力性能と美しさを両立するために設計された複雑な三次元曲面で構成されています。フロントフードからドアパネル、リアクォーターパネルにいたるまで、単純な平面や単一曲率の面はほとんど存在せず、複数の曲率が滑らかに連続する「複合曲面」がボディ全体を覆っています。この複合曲面を修理後に正確に再現することは、見た目の美しさだけでなく、隣接パネルとのギャップ均一性や空力特性の維持にも直結する高度な技術課題です。
複合曲面の成形に使われる技法の種類
平坦なアルミ板から複雑な曲面を生み出す、あるいは損傷した曲面を元の形状に戻すためには、複数の成形技法を組み合わせた対応が求められます。テスラ認定工場の職人たちは、損傷の状態と部位に応じてこれらの技法を使い分けています。
- イングリッシュホイール(輪転成形機)を用いた曲面成形:上下一対のロール(ホイール)の間にアルミ板を通して転がすことで、均一な曲面を形成します。曲率の調整はホイールの形状と加圧力によって行われ、複雑な曲面を段階的に作り上げることができます。
- ストレッチフォーミング(引っ張り成形):アルミ板の端部を固定した状態で引っ張りながら型に押し当てることで、スプリングバックを最小限に抑えた精度の高い曲面成形を実現します。大きなパネルの緩やかな曲面に適しています。
- プランジングとタッキング(縮め加工):局所的に素材を縮めることで曲面を生み出す技法です。ハンマーとドリーを使った手作業で行われ、細かな曲率の調整に使われます。アルミはスチールより縮め加工が難しいため、加工硬化に注意しながら少しずつ進める必要があります。
- 熱収縮による歪み矯正:ヒートガンで局所的に加熱してアルミを膨張させ、急冷することで素材を収縮させて歪みを矯正する技法です。過熱による強度低下を防ぐため、加熱温度は200℃以下に厳格に管理されます。
テスラ固有のデザインラインを再現するための基準
テスラのボディには、側面を走るキャラクターライン(デザインの稜線)や、フードとフェンダーの境界線となるプレスライン(鋭い折り目状の線)が存在します。これらのラインは車のデザインアイデンティティを構成する重要な要素であり、修理後に「ラインが乱れている」「位置がずれている」といった仕上がりは、車両全体の印象を損ねます。
- デザインラインの位置情報の事前確認:修理前に非損傷側の対称パネルや、テスラの設計データを参照してキャラクターラインの位置を記録します。左右対称のデザインであれば、損傷していない反対側を基準として成形精度を確認できます。
- プレスラインの再現には専用工具が必要:鋭角なプレスラインは、対応した形状のドリーとハンマーを使って慎重に成形します。ラインの鋭さや位置が隣接パネルと一致しているかは、フレキシブルルーラーと目視の両方で確認します。
- 光源を使ったハイライト確認の徹底:成形後のパネルに一定方向の光を当て、反射ラインの連続性を目視確認します。曲面に乱れがあると反射ラインが波打つため、仕上げの最終確認として欠かせない工程です。
部分修理と全面交換の判断基準
損傷したパネルを修理で対応するか、純正パーツに交換するかの判断は、修理費用・修理時間・仕上がり品質の三者を総合的に評価して行います。テスラの場合、修理によって元の精度を再現できると判断される場合は部分修理、構造的な変形や複雑な複合曲面への影響が大きい場合はパーツ交換を選択することが、長期的な品質維持の観点から合理的な判断です。
| 損傷の状態 | 推奨対応 | 判断のポイント |
|---|---|---|
| 軽微な凹み・擦り傷(曲面への影響なし) | 部分修理で対応 | デザインライン・プレスラインへの影響がないこと |
| キャラクターライン付近の損傷 | 修理可否を精密診断 | ラインの再現精度が基準値を満たせるかで判断 |
| 複合曲面全体に及ぶ広範な変形 | パーツ交換を推奨 | 修理工数がパーツ代を超える場合は交換が合理的 |
| ギガプレス部品への損傷 | 原則パーツ交換 | 一体成型部品は修理範囲の特定が困難なため |
認定資格を持つスタッフ
7.愛知の認定店が使用する最高級の水性塗料
鈑金修理後の仕上がりを決定づける最大の工程が塗装です。テスラのボディカラーは単色に見えても、実際には複数の塗膜層が積み重なった精密な多層構造になっています。愛知のテスラ認定工場では、環境性能と発色品質の両立を実現する水性塗料を採用しており、色合わせ精度・膜厚管理・隣接パネルとの色差ゼロを目標に塗装工程を管理しています。
水性塗料が選ばれる理由と性能特性
自動車補修塗料の世界では、VOC(揮発性有機化合物)規制の強化を背景に、溶剤系塗料から水性塗料への移行が急速に進んでいます。テスラ認定工場でも水性塗料の採用が標準化されており、環境への配慮と高い発色性能を両立しています。
- VOC排出量の大幅削減:水性塗料は溶剤系に比べてVOC含有量が大幅に少なく、作業環境の改善と大気汚染防止に貢献します。愛知県の環境規制にも対応した塗料選定が行われています。
- メタリック・パールの発色精度の高さ:現代の水性塗料は溶剤系と遜色ない発色性能を持ちます。特に、テスラのパールホワイトやミッドナイトシルバーのような複雑な干渉色の再現において、水性塗料のアルミフレーク配向均一性の高さが色合わせ精度を向上させています。
- 塗装膜の柔軟性と密着性:水性ベースコートは乾燥後の塗膜が柔軟性を保持しやすく、アルミパネルの微小な振動・膨張・収縮に追従しやすい特性があります。これにより、長期使用後の塗膜クラックリスクが低減されます。
- 調色(色合わせ)システムとの連携:主要な水性塗料メーカーは、テスラの車両識別番号(VIN)から対応する塗料配合データを検索できる調色システムを提供しています。これにより、経年変化した車体色にも精度高く色を合わせることが可能です。
テスラのボディカラー別の塗装難易度
テスラが提供するボディカラーは、それぞれ異なる塗装難易度を持っています。特に多層構造を持つカラーは、塗装の再現に高い技術と精密な膜厚管理が求められます。
- パールホワイト・マルチコート(最難関):3〜4層のコートで構成されるテスラの代表的カラーです。ホワイトベースコート・パールコート・クリアコートの各層の膜厚と重ね順を正確に再現しないと、見る角度によって色差が生じます。
- ミッドナイトシルバーメタリック:アルミフレークの含有量が多く、フレークの配向状態(寝ている・立っているの比率)が発色に大きく影響します。スプレー距離・エアー圧力・塗布速度を厳密に管理することで、隣接パネルとの色差を抑えます。
- ディープブルーメタリック・レッド:濃色系カラーは塗膜の透明感が品質を左右します。膜厚が不均一だと色の深みが変わるため、均一な塗布技術が求められます。
- ソリッドブラック・ソリッドホワイト(比較的再現しやすい):単一色であるため色合わせは容易ですが、ソリッド系は塗装ムラが目立ちやすく、均一な膜厚管理が仕上がりの鍵となります。
塗装工程における調色と色合わせの精度管理
修理箇所の色を隣接パネルと完全に一致させる「色合わせ(調色)」は、塗装工程の中で最も高度な判断を要する作業です。テスラ認定工場では、分光測色計を用いた数値管理と、熟練塗装職人の目視確認を組み合わせたダブルチェック体制で色合わせ精度を確保しています。分光測色計はあくまで数値の参考値を提供するものであり、最終的な色合わせの判断は自然光・蛍光灯・LED光の複数光源のもとで行う目視確認が基準となります。
併せて読みたい記事:鈑金修理とカスタマイズを同時に依頼する方法
Call0120-303-362月〜土 8:30〜18:00/日曜・祝日 9:00〜18:00(日曜は受付のみ)電話で相談8.乾燥工程での温度管理が仕上がりを左右する
塗装後の乾燥工程は、仕上がりの品質と塗膜の耐久性を決定づける重要な工程です。特にアルミボディを持つテスラの修理では、乾燥時の温度設定がアルミパネルとバッテリーパックの両方に影響を与えるため、スチール車とは異なる温度管理基準が適用されます。愛知のテスラ認定工場では、専用の塗装ブースと精密な温度コントローラーを用いて、この繊細な工程を管理しています。
塗装ブースの構造と温度管理の仕組み
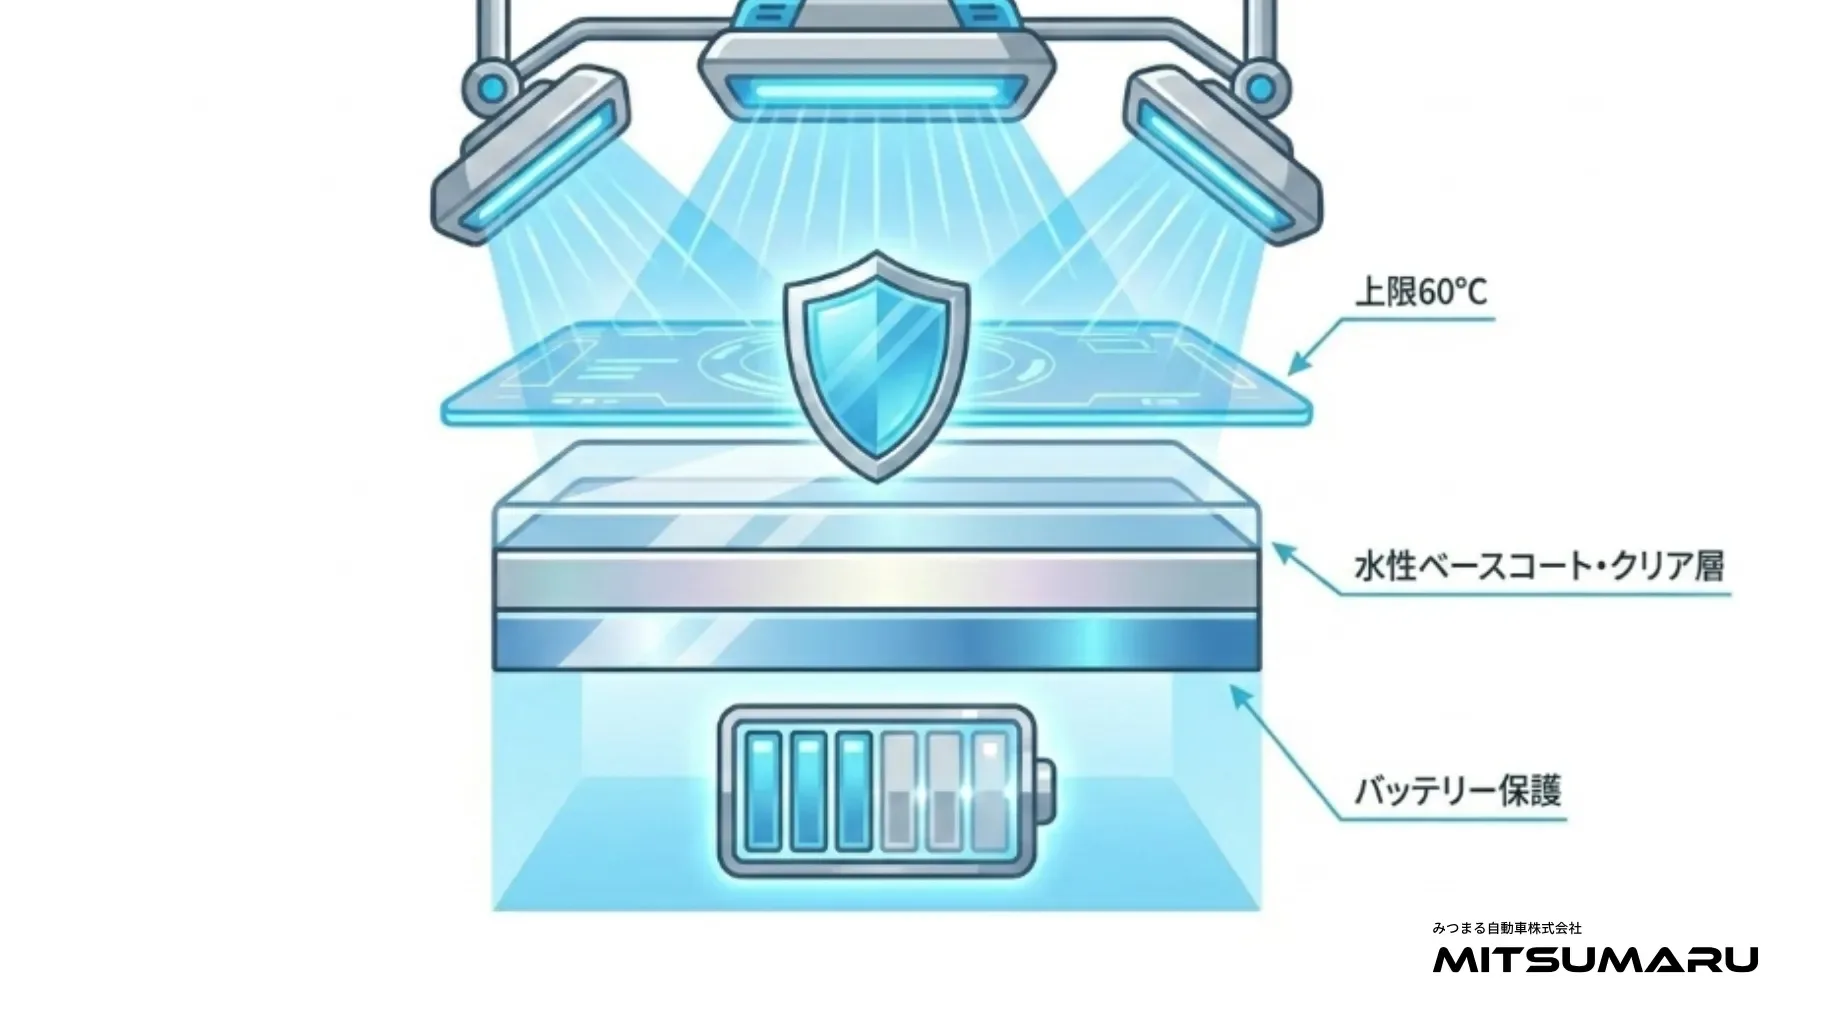
現代の自動車補修塗装ブースは、送風・排気・加熱の三機能を統合したシステムです。テスラの修理対応ブースでは、さらにバッテリーパックへの熱影響を最小化するための温度上限管理が追加されています。
- 赤外線加熱システムの活用:ガス燃焼式の全体加熱に加え、赤外線ヒーターを修理箇所に局所的に当てる「スポット乾燥」技術を用いることで、バッテリーパックへの熱影響を最小限に抑えながら塗膜を効率的に乾燥させます。
- テスラ推奨の乾燥温度上限の遵守:テスラの修理マニュアルには、バッテリーパックを搭載した状態での加熱温度上限(一般的に60℃以下)が明記されており、これを超えると電池セルの劣化や保護回路の誤作動を引き起こすリスクがあります。
- ブース内の気流均一性の管理:塗装ブース内の気流が均一でないと、塗膜表面にホコリやゴミが付着しやすくなります。フィルターの定期交換と気流パターンの確認が、塗装品質の維持に直結します。
- 湿度管理の重要性:水性塗料の乾燥は湿度の影響を受けやすく、高湿度環境ではベースコートの乾燥が遅れ、クリアコートとの馴染みに影響が出ることがあります。ブース内の湿度を50〜65%程度に管理することが推奨されています。
各塗膜層の乾燥条件と乾燥時間の管理
テスラの塗装は、プライマー・ベースコート・クリアコートの多層構造になっており、各層ごとに適切な乾燥条件が異なります。層間の乾燥が不十分な状態で次の層を塗布すると、溶剤が閉じ込められて後日ブリスター(気泡)や剥離が発生するリスクがあります。
- プライマー(サーフェーサー)の乾燥条件:60℃・20〜30分程度が一般的な乾燥条件です。完全硬化後にペーパー研磨(400〜600番)を行い、ベースコートとの密着性を確保します。
- 水性ベースコートの乾燥管理:水性ベースコートは溶剤系と異なり「フラッシュタイム(層間乾燥時間)」の管理が特に重要です。各コートの合間に十分なフラッシュタイムを取ることで、塗膜内への溶剤(水分)の閉じ込めを防ぎます。
- クリアコートの焼き付け条件:ウレタンクリアは60℃・30〜40分の焼き付けによって化学的な架橋反応が進み、硬度・光沢・耐候性が確保されます。テスラのバッテリーへの熱影響を考慮して、温度センサーで車体温度を実測しながら管理します。
乾燥後の塗膜検査と表面仕上げ
乾燥・硬化後の塗膜は、複数の検査工程を経て最終仕上げが行われます。この工程を丁寧に実施することが、納車後も長期間にわたって美しい外観を維持するための基盤となります。
- 塗膜厚の計測と記録:電磁膜厚計で修理箇所の塗膜厚を複数点計測し、均一性と規定値への適合を確認します。この記録は修理書類に添付され、オーナーへの品質証明として機能します。
- ペーパー磨き(コンパウンド処理):クリアコート硬化後に発生したゆず肌(オレンジピール)や微細なゴミ付着を、段階的に細かくなるペーパーとコンパウンドで磨き上げて鏡面仕上げにします。
- 隣接パネルとの光沢・色差の最終確認:自然光のもとで修理箇所と隣接パネルを複数の角度から比較観察し、色差・光沢差・テクスチャー差がないことを確認します。問題があれば再研磨または再塗装で対処します。
9.鈑金後の外装コーティングで輝きを取り戻す
鈑金・塗装修理が完了した後、最終仕上げとして施されるのが外装コーティングです。コーティングは単なる「見た目の艶出し」ではなく、修理後の新しい塗膜を外部環境から保護し、長期間にわたって修理の品質を維持するための保護層として機能します。愛知のテスラ認定工場では、修理後の塗膜の状態と用途に合わせた最適なコーティングを提案しています。
コーティングの種類と保護性能の比較
自動車用コーティングは大きく分けて、ガラスコーティング・セラミックコーティング・PPF(ペイントプロテクションフィルム)の3種類があり、それぞれ保護性能・耐久年数・施工コストが異なります。修理後の状況や予算に応じて最適なものを選択することが重要です。
| コーティング種類 | 主な特徴・保護性能 | 耐久年数の目安 |
|---|---|---|
| ガラスコーティング | 紫外線・酸性雨・軽微な擦り傷に対する保護。施工コストが比較的低い | 2〜3年程度 |
| セラミックコーティング | ガラスコーティングより高硬度・高耐久。疎水性・防汚性が高く日常洗車が楽になる | 3〜5年程度 |
| PPF(ペイントプロテクションフィルム) | 飛び石・擦り傷・虫の付着から塗膜を物理的に保護。自己修復機能を持つ製品もある | 5〜10年程度 |
修理後の塗膜にコーティングを施す際の注意点
修理後の新しい塗膜は「塗り立て」の状態であり、塗膜内の溶剤が完全に揮発するまでに一定期間が必要です。この養生期間を十分に確保せずにコーティングを施すと、溶剤の揮発がコーティング膜に阻害され、後日膨れや剥離が発生するリスクがあります。
- 養生期間の確保(一般的に2〜4週間):水性ウレタンクリアの塗膜が完全硬化するまでには、焼き付け乾燥後も2〜4週間程度の養生が推奨されます。この間は、自動洗車機の使用や強い洗剤での洗車を避けることが望ましいです。
- 施工前の下地処理の徹底:コーティング施工前には、塗装面の油分・ポリッシュ残り・鉄粉を完全に除去する下地処理が必要です。下地処理が不十分だとコーティングの密着性が低下し、保護性能と耐久年数が大幅に短縮されます。
- 修理箇所と非修理箇所の段差管理:コーティングを全面施工する場合、修理箇所と非修理箇所の境界部(ブレンドエリア)での塗膜厚の違いが、コーティング後に段差として目立つことがあります。施工前に境界部を十分に馴染ませる磨き処理が必要です。
- テスラの塗膜との相性確認:テスラの純正塗装には特定の硬化剤・添加剤が使用されており、コーティング製品との化学的な相性も確認が必要です。テスラ車への施工実績が豊富なコーティング専門店への依頼が安心です。
PPF(ペイントプロテクションフィルム)の特別な有用性
テスラはその走行性能上、高速巡航時の飛び石リスクが高く、フロントバンパー・ボンネット前端・サイドミラーへの石跳ねダメージが蓄積しやすい傾向があります。修理後の塗膜を長期間保護する観点から、特に飛び石被害を受けやすい部位へのPPF施工は、修理コストの長期的な最小化に有効な投資といえます。自己修復機能を持つ高品質なPPFは、軽微な擦り傷を熱によって自動修復する特性を持ち、テスラオーナーから高い評価を得ています。
ご相談ください
10.愛知のオーナーを満足させる完璧なフィニッシュ
鈑金・塗装・コーティングのすべての工程が完了し、いよいよ納車という最終段階で、テスラ認定工場が提供する「完璧なフィニッシュ」の品質基準が問われます。納車時の仕上がりは、技術力の最終的な表れであるとともに、オーナーとの長期的な信頼関係を築く出発点でもあります。愛知のテスラ認定工場では、納車前の最終仕上げに特別な時間と手間をかけており、その内容は標準的な板金修理工場の仕上げとは一線を画しています。
納車前の最終仕上げ工程の詳細
修理・塗装・コーティングが完了した後、納車前の最終仕上げ工程として、車両全体の入念なクリーニングと品質確認が行われます。この工程に費やす時間と丁寧さが、オーナーが車を受け取った瞬間の印象を大きく左右します。
- インテリアの完全清掃:修理入庫中に車内に入り込んだ粉塵・油分・足跡を丁寧に除去します。テスラの大型タッチスクリーンや白いシートへの汚れ対策として、シートカバーや養生シートを外して清掃します。
- ガラス面・ミラーの清拭:フロントガラス・サイドガラス・リアガラスを専用クリーナーで清拭し、塗装ミストや水垢を取り除きます。エーミングに関係するカメラレンズ周辺も、指紋・汚れがないことを確認します。
- 修理箇所周辺のマスキングテープ跡の除去:塗装時に使用したマスキングテープの糊跡が残っていないかを確認し、残存する場合は専用リムーバーで完全に除去します。
- タイヤ・ホイールの清掃と艶出し:入庫中に汚れたタイヤ・ホイールを洗浄して艶出し処理を行います。テスラのアルミホイールは細かい形状が多く、スポーク間の汚れを丁寧に除去することが仕上がりの印象を高めます。
- 充電状態の確認:テスラオーナーが引き取り後すぐに走行できるよう、一定の充電残量(SOC)を確保した状態で納車する配慮も、認定工場としての細やかなサービスの一つです。
修理内容の丁寧な説明と書面の提供
完璧なフィニッシュは「車の仕上がり」だけでなく、「オーナーへの説明と書面の完備」も含まれます。修理内容・使用パーツ・施工した防錆処理・エーミングの実施記録・塗装膜厚データ・保証条件を、わかりやすくまとめた書面をオーナーに提供することで、修理品質の透明性と安心感を提供することができます。
- 修理部位と作業内容の説明:どの部位に対してどのような修理を行ったかを、写真・図解・口頭説明を組み合わせてオーナーに伝えます。専門用語を避け、オーナーが理解できる言葉で説明することが信頼構築の基本です。
- 保証内容の明確化:修理箇所の塗装剥離・錆の発生・接合部の剥がれなどに対する保証期間と条件を書面で提示します。保証の範囲と除外事項を明確に説明することで、後々のトラブルを防ぎます。
- 修理後の注意事項の伝達:新しい塗膜の養生期間中に避けるべき行為(自動洗車・ワックス・強い洗剤の使用等)を具体的に伝え、オーナー自身が修理品質を維持できるようにサポートします。
アフターフォローと次回相談への継続サポート
テスラ認定工場が提供するサービスは、納車で完結するものではありません。修理後の状態確認や次回の修理・相談に備えた継続的なサポート体制が、愛知のオーナーとの長期的な関係を築く基盤となっています。「何かあればここに連絡する」という安心感を持てる工場との関係性が、テスラオーナーの満足度を高める最大の要素です。
| 納車時の提供物・サービス | 内容・目的 | オーナーへのメリット |
|---|---|---|
| 修理完了報告書 | 作業内容・使用パーツ・工程記録の書面化 | 修理品質の根拠を手元に保管できる |
| 塗装膜厚計測データ | 修理箇所の膜厚測定値の記録提供 | 将来の売却時にも修理品質の証明として活用可能 |
| エーミング実施証明 | ADAS調整完了の記録と正常動作確認 | 安全機能が確実に回復していることを確認できる |
| 修理保証書 | 塗装・接合・防錆処理への保証条件の明記 | 修理後の不具合に対して適切な対応を受けられる |
テスラのアルミ鈑金は、技術と管理が揃って初めて完成する
テスラのアルミボディ修理は、素材特性の理解・専用工具の活用・精密な計測管理・多層的な防錆処理・高精度な塗装技術・そして丁寧なフィニッシュまで、すべての工程が高い水準で連携して初めて、元の性能と美しさを取り戻すことができます。愛知県内のテスラ認定工場は、これらの工程のすべてをテスラの基準に従って実施できる体制を整えており、知多半島・名古屋・西三河・東三河エリアのオーナーにとって、信頼できる修理パートナーとなっています。
修理を依頼する際は、認定工場かどうかの確認・アルミ溶接設備の有無・エーミングの一貫対応可否・修理後の書面提供の有無を必ず確認してください。これらをクリアした工場を選ぶことで、修理品質と安全性の両方を確保できます。テスラのボディ損傷に気づいた際は、まず写真を用意して認定工場へ相談することから始めてください。早期の相談が、高品質な修理を最短で実現するための最初の一歩となります。
テスラ修理を依頼する前に確認すべきポイント
- ● テスラが公式に認定した修理工場(テスラ認定ボディリペアショップ)であること
- ● アルミ専用溶接設備・SPR打ち込み機・3次元計測器を保有していること
- ● バッテリーへの熱影響を考慮した温度管理対応の塗装ブースがあること
- ● 修理後にエーミング(ADAS再調整)を一貫して実施できること
- ● 修理完了報告書・塗装膜厚データ・エーミング実施証明を書面で提供していること
愛知でのテスラアルミ鈑金修理に関するよくある質問
Qテスラのアルミボディは一般の板金工場では修理できないのですか?
A. 一般の板金工場では対応できないケースが多く、テスラ認定工場への依頼が必要です。
テスラのアルミボディはスチール車とは物性が根本的に異なり、専用の溶接設備・工具・技術が必要です。また、修理後にはADASのエーミング(再調整)が必要ですが、一般工場では対応できないため別途専門施設への持ち込みが必要になります。テスラ認定工場であれば、鈑金からエーミングまで一貫して対応できます。
Qテスラのパールホワイト・マルチコートの色合わせは難しいと聞きましたが、本当ですか?
A. パールホワイトは複数層で構成される最難関カラーの一つで、高い技術と精密な管理が求められます。
ホワイトベースコート・パールコート・クリアコートの3〜4層構造を正確に再現しないと、見る角度や光源によって色差が生じます。愛知のテスラ認定工場では分光測色計と熟練塗装職人の目視確認を組み合わせた調色管理を行っており、隣接パネルとの色差ゼロを目標に施工しています。
Q塗装修理後すぐにコーティングを施工してもよいですか?
A. 修理後の塗膜は養生期間が必要であり、すぐのコーティング施工は推奨されません。
水性ウレタンクリアの塗膜が完全硬化するまでには、焼き付け乾燥後も一般的に2〜4週間の養生期間が必要です。この期間中にコーティングを施すと、塗膜内に残った溶剤(水分)の揮発が妨げられ、後日ブリスター(気泡)や剥離が発生するリスクがあります。工場のスタッフに最適なコーティング施工時期を確認してください。
Qテスラの鈑金修理後、バッテリーへの影響はありませんか?
A. テスラ認定工場では、バッテリーへの熱影響を管理した上で修理・塗装を行うため、正しく実施されれば影響は最小限に抑えられます。
塗装ブースでの乾燥工程では、テスラが定める加熱温度上限(一般的に60℃以下)を厳守し、赤外線スポット乾燥を活用することでバッテリーパックへの熱影響を最小化しています。また、修理完了後にテスラの診断システムでバッテリー関連のエラーがないことを確認した上で納車しますので、安心してご依頼いただけます。
関連文献:東浦町周辺でテスラの鈑金をお探しなら!技術自慢の店
認定ボディショップへ
次に読む
 コラム
名古屋のテスラオーナーが信頼するアルミボディ修理の極意
この記事でわかること ✔︎ テスラのアルミ車体構造がスチール車と修理難易度を根本から変える理由 ✔︎ 名古屋での修理費用…
記事を読む
 LINEで相談する